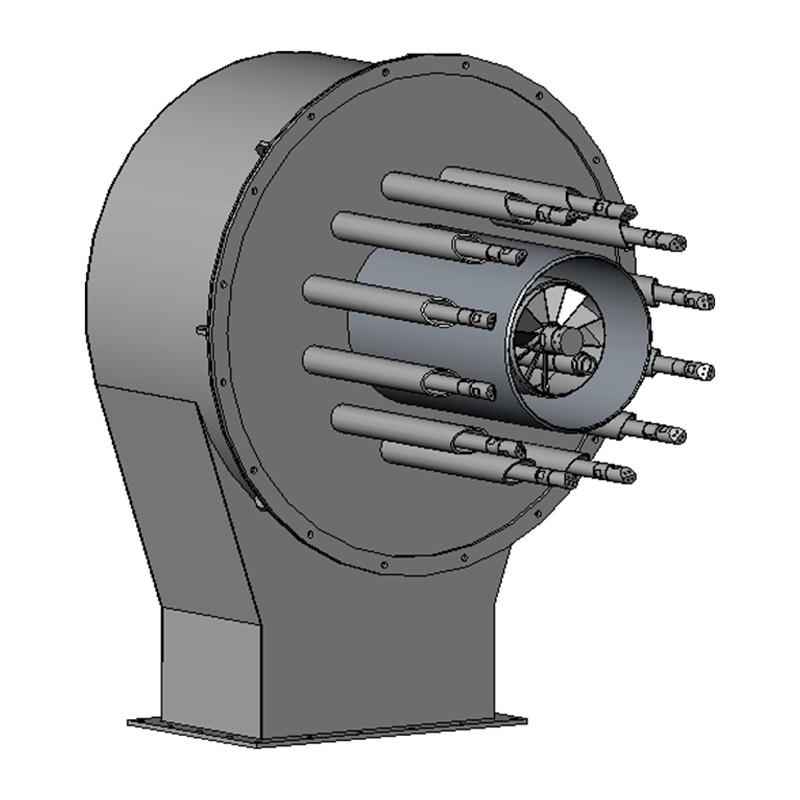
A 低NOxバーナー は、燃料燃焼中の窒素酸化物 (NOx) の生成を最小限に抑えるように設計された燃焼装置です。これは、火炎温度を制御し、空気または燃料の導入を段階的に調整し、混合プロセスを最適化することでこれを実現します。通常、次のような方法で NOx 排出量を削減します。 30%~80% 従来のバーナーと比較して。ロータリーキルン、セメントプラント、発電ボイラー、石油化学ヒーターなどの産業用途において、低 NOx バーナーは、熱効率を犠牲にすることなく厳しい環境規制を満たすための主要なハードウェア ソリューションです。
NOx とは、一酸化窒素 (NO) と二酸化窒素 (NO₂) の総称です。これらのガスは、地上でのオゾン形成、酸性雨、微粒子状物質 (PM2.5) の原因となるため、世界的に規制されています。欧州連合では、産業排出指令 (IED) とセメント製造に関する利用可能な最良技術参考文書 (BREF) により、NOx 制限値が次のように設定されています。 200 ~ 500 mg/Nm3 (10% O₂ で)。米国では、EPA の有害大気汚染物質に関する国家排出基準 (NESHAP) と大気浄化法に基づく州レベルの規則により、同等またはより厳しい基準値が課されています。多くの場合、高価な後燃焼システム (SCR/SNCR) を使用せずにコンプライアンスを達成するには、従来のバーナーを最新の低 NOx 設計に置き換える必要があります。
低 NOx バーナーがなぜ必要なのかを理解するには、NOx 生成の化学を詳細に調べる必要があります。主要なメカニズムが 3 つあり、それぞれに異なる抑制戦略が必要です。
低 NOx バーナーの設計は、3 つのメカニズムすべてを同時にターゲットにしています。ロータリー キルンの用途における最大の課題は、クリンカーや石灰の品質に必要な高い火炎輝度と熱流束を維持しながら、サーマル NOx を抑制することです。設計の矛盾は、高い製品品質には激しい熱伝達が必要であるのに対し、NOx 規制では火炎温度の緩和が必要であるということです。この矛盾は、高度なマルチチャンネル バーナー技術が解決するために特別に設計されています。
最新の低 NOx バーナーは、いくつかの重複する燃焼工学戦略を採用しており、多くの場合、複合的な NOx 削減を達成するために単一のバーナー本体内で組み合わされています。
燃焼空気全体は、燃焼室に沿ったさまざまな軸方向位置に送られる一次、二次、場合によっては三次の流れに分割されます。初期の燃料リッチな一次ゾーンは化学量論未満の空燃比 (λ < 1) で動作し、ピーク火炎温度を抑制し、サーマル NOx 形成に利用できる酸素を制限します。残りの空気は徐々に下流に導入され、完全にバーンアウトします。この技術だけでサーマル NOx を次のように削減できます。 40~60% 。ロータリー キルンでは、一次空気が低く保たれている場合、クリンカー クーラー (900 ~ 1,000 ℃) から引き込まれたキルン自体の二次空気が自然な空気ステージング メカニズムとして機能します。
二次燃料流 - 通常 総入熱量の 10 ~ 20% - 一次燃焼ゾーンの下流で酸素欠乏再燃焼ゾーンに注入されます。この還元環境では、炭化水素ラジカルがすでに形成された NO と反応して分子状窒素 (N2) と水蒸気を生成します。このプロセスは、さらなる NOx 破壊を達成します。 50~70% 適切に設計されたシステムで。再燃焼は燃料 NOx を制御するのに特に効果的であり、通常は代替燃料を同時処理する石炭焚きキルン バーナーと統合されています。
冷却された排気ガス (通常 200 ~ 350 °C) は、煙道から燃焼空気流に再循環されるか、火炎ゾーンに直接戻されます。不活性ガスの質量が酸素濃度を薄めて熱を吸収し、断熱火炎の温度を最大で低下させます。 150~200℃ 。内部 FGR 率 10~30% 工業用ガスおよび石油バーナーの標準です。外部 FGR には追加のダクトとファンが必要ですが、より正確な制御が可能です。エアステージングと組み合わせると、FGR は NOx を以下のレベルまで削減できます。 30mg/Nm3 天然ガス燃焼バーナーを使用 - 超低 NOx (ULN) として認定されています。
最小限の過剰空気でバーナーを運転すると、サーマル NOx の形成に利用できる総酸素が減少します。最新の低 NOx バーナーは、厳密なプロセス制御向けに設計されており、過剰な空気を次の範囲に保ちます。 1~5% 従来の設計では 10 ~ 15% であったのに対し、キルン入口ではLEA の操作により、比熱消費量と排ガス量も削減され、製品 1 トンあたりの CO₂ 排出量が削減されるという二次的な利点も得られます。ただし、過剰な空気が不十分だと CO 生成や不完全燃焼の危険があり、正確な酸素測定と制御ループが必要になります。
天然ガスまたは LPG を使用する用途では、希薄予混合バーナーは点火前に燃料と空気を均一に混合し、サーマル NOx しきい値を大幅に下回るピーク温度で均一な希薄火炎を実現します。 ULN 予混合バーナーは、以下の NOx 出力を達成できます。 9 ppm (約 17 mg/Nm3) 、カリフォルニア州の最も厳しい大気質規制 (SCAQMD 規則 1146) および同等の世界基準を満たしています。これらのバーナーは、逆火の危険性と熱流束が低いため、ロータリー キルンには適していませんが、工業用ボイラー、乾燥機、およびプロセス ヒーターでは広く使用されています。
| バーナーの種類 | NOx 削減量とベースラインの比較 | 代表的な用途 | 燃料の種類 |
|---|---|---|---|
| エアステージバーナー | 30~60% | ボイラー、炉 | ガス、石油、石炭 |
| 燃料段階的 (リバーン) バーナー | 50~70% | 発電 | ガス、微粉炭 |
| FGRバーナー | 40~50% | プロセスヒーター | 天然ガス、LPG |
| ロータリーキルンマルチチャンネルバーナー | 30~80% | セメント、石灰、鉱物 | 石炭、ガス、石油、AFR |
| 超低NOx (ULN) プレミックスバーナー | 70~90% | 工業用暖房 | 天然ガス |
| 無炎酸化(FLOX)バーナー | 80~95% | 高温炉 | ガス、水素混合物 |
このうち、 無炎酸化(FLOX) 高温空気燃焼 (HiTAC) としても知られるこの技術は、新興技術として特筆に値します。 FLOX は、再循環燃焼排ガスで希釈しながら燃焼用空気を燃料の自己着火温度 (通常 800°C 以上) より高く予熱することにより、目に見える火炎の形成を排除し、非常に均一な温度プロファイルを実現します。このため、温度の均一性が重要な熱処理炉に最適であり、水素混焼プログラムと連携してロータリー キルンの用途について評価されています。
の ロータリーキルバーナー あらゆる産業の中で最も技術的に要求の高い燃焼環境の 1 つです。最も一般的な用途であるセメント ロータリー キルンは、焼結ゾーン温度で動作します。 1,400~1,500℃ 、高いベースライン NOx レベルを生成します。 800 ~ 1,500 mg/Nm3 。適切に指定された低 NOx ロータリー キルン バーナーは、製品の品質 (クリンカーの団結、遊離石灰含有量、燃焼性) を確保するために必要な強力で安定した高輝度の炎を維持しながら、NOx を抑制するという 2 つの相反する目的を両立させる必要があります。不適切に設計された低 NOx キルン バーナーは、長く怠惰な炎を生成する可能性があり、これにより NOx は低下しますが、キルンの出力も低下し、比熱消費量も増加します。これは、プラント管理者が受け入れられないトレードオフです。
セメント以外にも、低 NOx ロータリー キルン バーナーは以下の分野で重要です。 石灰窯 (石油、化学、製紙産業、900 ~ 1,200°C で稼働)。 鉱物処理窯 (鉄鉱石のペレット化、カオリン焼成); 有害廃棄物焼却炉 (NOx 規制の制限が最も厳しく、多くの場合 200 mg/Nm3 未満)。そして 軽量骨材(LWA)キルン 。各用途には、異なる火炎形状、燃料の柔軟性、温度プロファイルが必要です。
最新の低 NOx ロータリー キルン バーナーは、 マルチチャンネル同心円設計 通常、中心軸の周りに同軸上に配置された 3 ~ 5 つの別個のチャネルを備えています。チャネルの数と配置は、サプライヤーと燃料の種類によって異なります。
の ratio of swirl air to axial air — expressed through the 一次空気運動量数(M) 、一次空気の運動量フラックスと二次空気の運動量フラックスの比として定義され、火炎の形状と NOx 出力の主要な調整パラメーターです。 M 値が高いほど、短く、ふさふさした、より強い炎が生成されます。 (燃えにくいクリンカーに推奨); M 値が低いほど、鉛筆のような炎が長く生成されます。 (粉塵の多い窯や石灰生産に適しています)。低 NOx キルン バーナーの一般的な一次空気量は次のように保たれます。 総燃焼用空気の 6 ~ 12% 、古い単一チャネル設計の 15 ~ 25% と比較して、サーマル NOx が最も急速に生成されるピーク火炎ゾーンの高温で酸素が豊富な空気の量が減少します。
完全なキルンシステム、特に世界中の新しいセメント生産能力の大部分を占める最新の予備か焼キルンでは、NOx 削減は個々のバーナーだけでなくシステムレベルで達成されます。統合戦略は次のように機能します。
この統合されたアプローチにより、最新の前焼セメント プラントは NOx 排出レベルを達成することができます。 200 ~ 500 mg/Nm3 — EUのIED/BREF制限内に十分収まり、より高価なSCRシステムと競合できます。 5,000 tpd クリンカー ラインで十分に稼動した FLSmidth JETFLEX または KHD Pyrojet バーナーを段階的前か焼装置と組み合わせて使用すると、NOx レベルが維持されることが実証されました。 300 ~ 350 mg/Nm3 SNCR試薬を一切消費しません。
| パラメータ | 従来のバーナー | 低NOxキルンバーナー |
|---|---|---|
| NOx排出量(セメントキルン) | 800 ~ 1,500 mg/Nm3 | 200 ~ 500 mg/Nm3 |
| 一次空気量 | 全体の 15 ~ 25% | 全体の 6 ~ 12% |
| 最高炎温度 | ~1,900℃ | ~1,700~1,800℃ |
| 代替燃料能力 | 限定的 (<10% 熱置換) | 最大 80% の熱置換 |
| 比熱消費量 | ベースライン | 中立~-3% |
| 耐火物の摩耗率 | 高め(より熱く、より短い炎) | 削減 (キャンペーン期間の延長) |
| ターンダウン率 | 2:1 典型的 | 3:1 ~ 5:1 |
| 複数燃料の同時燃焼 | 不可能 | 最大 4 つの燃料を同時に供給 |
ロータリー キルンに適切な低 NOx バーナーを選択することは、環境コンプライアンスだけでなく、生産能力、燃料コスト、耐火物の寿命にも影響を与える多分野にわたるエンジニアリング上の決定です。評価プロセスの指針となるのは次の基準です。
高度な低 NOx ロータリー キルン バーナーの商業的に最も重要な用途の 1 つは、 代替燃料および代替原料 (AFR) 。埋め立て処分コストが上昇し、炭素価格設定メカニズムが世界的に拡大するにつれ、セメントと石灰の生産者は熱代替率(TSR)、つまり代替燃料から得られる総熱入力の割合を積極的に増やしています。
ヨーロッパの大手セメント生産者は、TSR 値を達成しました。 80~100% 特定の工場(ドイツとスイスにあるホルシムの工場など)で、化石燃料の消費量と二酸化炭素排出量を劇的に削減します。キルンのメイン バーナーは、粗い RDF (ゴミ由来燃料、粒子サイズ 50 mm まで)、TDF (タイヤ由来燃料、鋼線付き細断ゴム)、動物粉、汚染バイオマスなど、最も困難な代替燃料を処理します。これらの燃料には、以下を備えた専用の大口径 AF チャンネルが必要です。
の NOx implications of high-TSR operation are complex. While biomass and RDF generally contain less fuel-bound nitrogen than petcoke or coal, their lower calorific value and slower burnout rates can alter flame temperature profiles in ways that either increase or decrease thermal NOx depending on kiln configuration. A Low-NOx burner with real-time momentum control is therefore essential for maintaining NOx compliance as fuel mix varies daily or even hourly in high-TSR operations.
低NOxバーナーとは、 一次(燃焼側)対策 NOx 制御の第一選択として最も費用対効果が高くなります。より厳しい制限やサイト特有の条件によりさらなる削減が必要な場合は、二次 (燃焼後) 対策と組み合わせて使用されることがよくあります。
現在の EU または米国 EPA 基準への準拠を目標とするほとんどのセメントおよび石灰工場では、 SNCRと組み合わせた低NOxロータリーキルンバーナー 資本コスト、運用の複雑さ、排出性能の最適なバランスを提供し、組み合わせた NOx レベルを実現します。 150–250 mg/Nm3 システムの総コストはおおよそ 5 ~ 8 倍低い 同等の SCR 設置よりも優れています。
の global Low-NOx burner market for rotary kilns is served by a limited number of highly specialized combustion engineering firms with decades of cement- and lime-specific application knowledge. Key suppliers and their flagship products include:
NOx の性能はサイトによって大きく異なるため、サプライヤーを評価する場合、購入者は常に同等のキルン サイズ、燃料混合物、クリンカー出力レベルでの詳細な参照プラント データを要求する必要があります。を実現するバーナー 350 mg/Nm3 ガス窯で納品する場合があります 600 mg/Nm3 システムレベルの燃焼調整を行わずに、同じキルンで 60% のペットコークスを実行しました。サプライヤーが提供するデータだけでなく、代表的な動作条件下でのサードパーティの排出ガス試験をデューデリジェンスの標準とする必要があります。
の regulatory pressure driving Low-NOx burner adoption continues to intensify globally. The EU's revised BREF for cement, lime, and magnesium oxide (published 2013, under revision for 2024–2025) is expected to tighten BAT-associated emission levels (BAT-AELs) for NOx in cement kilns to 100 ~ 450 mg/Nm3 — 多くの既存の SNCR のみの設備を SCR 改修に向けて推進し、基礎層としての高度な低 NOx キルン バーナーの役割がこれまで以上に重要になっています。
今後を見据えて、ロータリー キルン用の低 NOx バーナー技術を再構築する 3 つの新たなトレンドが生まれています。
低 NOx バーナー、特にマルチチャンネル ロータリー キルン バーナー設計は、大幅なエネルギー損失や複雑な試薬システムを使用せずに、信頼性が高くコスト効率の高い NOx 削減を実現します。キルンからのNOx排出を削減する機能を備えています 1,000 mg/Nm3 から 400 mg/Nm3 未満まで 燃焼工学だけでも、セメント、石灰、鉱物、廃棄物の共同処理産業において不可欠な存在であり続けます。代替燃料や廃棄物由来燃料との互換性により、それらは排出制御ツールとコスト削減の手段として同時に位置づけられます。規制制限の強化に直面しているプラント運営者にとって、 最新の低 NOx ロータリー キルン バーナーにアップグレードすることが、常に最もコスト効率の高い最初のステップです SNCR 試薬システムや SCR 設備の多額の資本に投資する前に、段階的な排出制御戦略を策定します。
低 NOx バーナーは通常、次の範囲の NOx 排出量を達成します。 30 ~ 150 mg/Nm3 エアステージング、FGR、燃料ステージングなどの技術を使用して、標準的な産業用途で天然ガスを使用します。超低 NOx (ULN) バーナーは、希薄予混合技術やディープ FGR を使用してさらに進化し、以下の NOx レベルを達成します。 9 ppm (約 17 mg/Nm3) 。 ULN バーナーはカリフォルニアでは一般的であり (SCAQMD 規則 1146 で規制されています)、通常はボイラーおよびプロセス ヒーター内の天然ガスまたは LPG に限定されています。逆火の危険性と、非常に高い安定した熱流束が必要なため、ロータリー キルンの用途には適していません。
はい、改造は最も一般的な用途の 1 つです。ほとんどのマルチチャンネル低 NOx ロータリー キルン バーナーは、既存のキルン フードの形状やバーナー プラットフォームの寸法と互換性があるように設計されています。通常、改修には、バーナー本体とノズルアセンブリの交換、燃料チャネルを追加するための燃料供給ラインの経路変更、より低い容積でより高速な一次空気ファンのアップグレード、およびプラント DCS の燃焼制御ロジックの再構成が必要です。 3,000 ~ 5,000 tpd のクリンカー ラインの改修プロジェクトには通常、費用がかかります 050~150万ユーロ 燃料コストの削減とコンプライアンス違反による罰則の回避により、2 ~ 4 年以内に投資回収を達成します。
適切に設計され、試運転された場合、低 NOx ロータリー キルン バーナーには次のような機能が備わっている必要があります。 中立からわずかにプラスの効果 クリンカーの品質とキルンの生産量について。一次空気量が減少すると、キルンフードで利用可能な二次空気温度が上昇し (約 20 ~ 50°C)、クリンカ クーラーからの熱回収が向上し、比熱消費量が減少します。ただし、バーナーが正しく調整されていない場合、特に炎の形状が長すぎるか、強度が不十分な場合は、遊離石灰の含有量が増加し、不完全な焼結を示す可能性があります。改造または新規設置後の最初の 3 ~ 6 か月間は、バーナー サプライヤーからの試運転と継続的な運用サポートが不可欠です。
最新の低 NOx ロータリー キルン バーナーは、次のように設計されています。 多燃料の柔軟性 。微粉炭(粒子サイズ <100 µm、水分 <1%)、石油コークス(ペットコークス)、天然ガス、LPG、重燃料油(HFO)、およびタイヤ由来燃料(TDF)、ゴミ由来燃料(RDF、チャネル設計に応じて粒子サイズは最大 30 ~ 50 mm)、動物粉、乾燥下水汚泥、バイオマスを含むさまざまな代替燃料を同時に燃焼できます。ペレット。プロセスを中断することなく複数の燃料を同時に処理できる能力は、プレミアムサプライヤー間の競争上の重要な差別化要因となります。通常、60% を超える TSR を達成するプラントには、最小限の専用 AF チャネルが必要です。 内径25~30mm 硬化されたノズル先端構造。
パフォーマンス監視には通常、次のものが含まれます。 継続的排出ガス監視システム (CEMS) キルンスタックに設置され、NOx、SO₂、CO、O₂、および総粉塵をリアルタイムで測定します。視覚的および赤外線による炎の形状監視を提供する窯内炎カメラ。各バーナーチャンネルの一次空気流量、圧力、温度トランスミッター。燃料質量流量計(石炭およびAF用のコリオリ式)。クリンカー品質分析装置 (遊離石灰、ブレーン粉末度)。高度な設備では、キルンシェル温度マッピング用の音響高温計や、CO/O₂ バランス監視用のキルン入口チャンバー内の光学式ガス分析計も導入されており、NOx レベルや製品品質に影響を与える前に、燃焼異常を早期に警告します。
の main structural body (lance tube, air ducts, outer casing) of a Low-NOx rotary kiln burner typically has a service life of 15~25歳 適切なメンテナンスが必要です。ノズルチップ、旋回羽根、石炭/AF輸送パイプなどの摩耗コンポーネントは、毎年交換する必要があります。 12 ~ 36 か月 燃料の摩耗性と運転時間によって異なります。サプライヤーは通常、製造後最低 15 年間はスペアパーツ プログラムを維持します。ノズルチップアセンブリには通常コストがかかるため、経済性を考慮すると、バーナー全体を交換するよりも定期的にノズルを交換することでバーナー本体の寿命を延ばすことが非常に有利です。 5~15% フルバーナーシステムの価格です。
主に石炭または石油コークスを使用して稼働し、代替燃料の共処理が限られているキルンの場合、通常、低 NOx バーナーのみで次の目標を達成します。 400–600 mg/Nm3 — 現在の EU IED 制限の 500 mg/Nm3 に準拠していますが、改訂されたセメント BREF で予想されるより厳しい BAT-AEL 範囲(おそらく 100 ~ 450 mg/Nm3)を超える可能性があります。このような場合、最も一般的な次のステップは SNCR の追加です。ガス焚きキルンまたはバイオマス TSR が高いキルンの場合、バーナーのみの NOx レベルは 250 ~ 400 mg/Nm3 達成可能であり、現在の制限を満たしています。 2025 年以降の厳しい状況に直面している工場、特にドイツ、オランダ、オーストリアでは、SCR 設備投資なしで準拠を維持するために、低 NOx バーナーと SNCR 段階前か焼装置を組み合わせるケースが増えています。