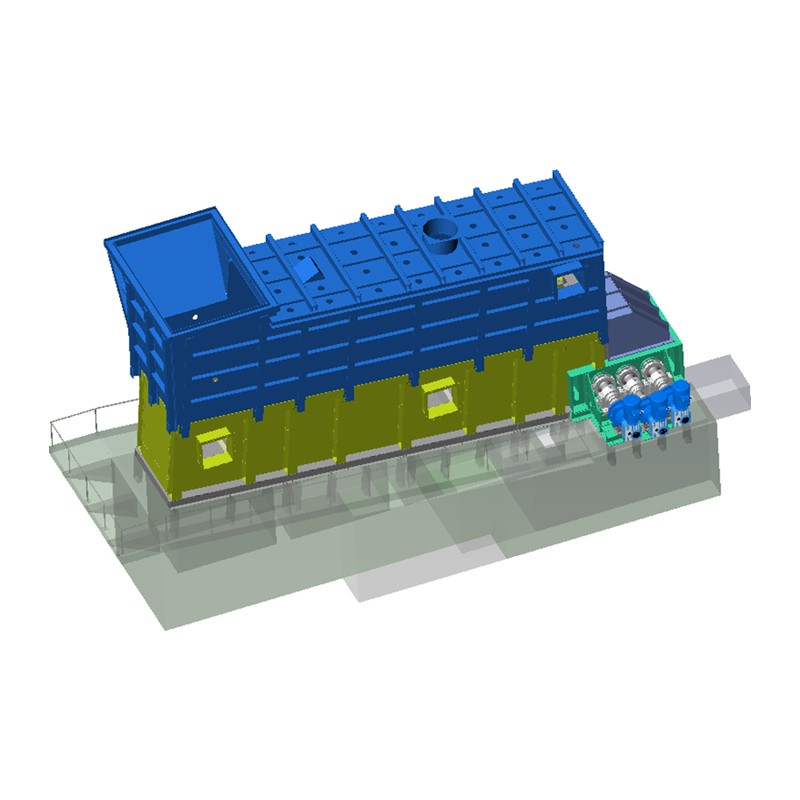
A 火格子クーラー セメントロータリーキルンの排出端に設置され、高温のクリンカーを急冷する装置です。 1,300~1,400℃から100℃未満まで わずか数分でクリンカーの熱をキルンと焼成炉の二次および三次燃焼用空気として回収します。最新のレシプログレートクーラーは次のことを達成します 68% ~ 86% の熱回収効率 、燃料消費量を直接削減し、クリンカーの粉砕性を向上させます。以下のセクションでは、火格子冷却器がどのように機能するのか、その性能がプラント間でこれほど大きく異なる理由、そしてよく稼働する冷却器と余分な石炭を静かに燃やす冷却器とを区別する特定の数値について詳しく説明します。
火格子冷却器は空気急冷冷却器 (AQC) のファミリーに属しており、最新のすべてのセメント生産ラインのロータリー キルンのすぐ下流に設置されています。 3 つのジョブを同時に実行し、プラントの収益性にとって 3 つすべてが同様に重要です。
クリンカーをゆっくり冷却するのではなく急速に急冷すると、品質に直接的な効果が得られます。急速に冷却すると、鉱物がより微細で反応性の高い結晶構造に閉じ込められ、クリンカー粒子自体に熱応力亀裂が生じます。これにより、その後のボール ミルや垂直ローラー ミルでの材料の粉砕が大幅に向上します。対照的に、クリンカークーラーの動作が遅すぎると、下流で粗大な結晶、弱いセメント、より高い粉砕電力消費が生成されます。クーラーの影響は、それ自体の装置の境界をはるかに超えて広がります。
往復動火格子冷却器は、今日の圧倒的多数のセメント工場で使用されている主流の設計であり、実質的にあらゆる規模のキルンの業界標準の選択肢として、回転式および遊星火格子冷却器に取って代わられています。このメカニズムは、物理的なステップに分割すると簡単です。
熱いクリンカーはキルンの出口から火格子の床に落ち、通常そこで材料層を形成します。 入口の深さは 800 mm、出口ゾーンでは約 300 mm まで先細になっています 。火格子自体は、列状に配置された固定火格子プレートと可動火格子プレートを交互に並べて構成されています。伝動装置が可動プレートを水平往復(前後)運動で駆動し、このステップ動作がクリンカ床を排出端に向かって物理的に押します。同じ機構が個々のクリンカー粒子を転倒させてひっくり返し、床の上面と底面でのみ熱交換を起こさせるのではなく、新鮮な表面を冷却空気にさらします。
冷却器は格子の下で複数のコンパートメントに分割されており、各コンパートメントには調整可能な吸気羽根を備えた専用のファンから電力が供給されます。冷たい周囲の空気は、クリンカーの移動方向に対して垂直に火格子の下から押し上げられ、クリンカー床を直接通過します。このクロスフロー形状(空気が垂直に移動し、材料が水平に移動する)により、材料と空気が同じ流路を共有し、熱交換が比較的弱い古い回転式または単シリンダー設計よりも火格子冷却器の効率が大幅に向上します。
クリンカーがクーラーの長さを移動する際、機能的に異なる 3 つのゾーンを通過します。各ゾーンの動作を理解することで、後の最もクーラーのトラブルシューティングが説明されます。
| ゾーン | 総冷却空気に占める割合 | 一次機能 |
|---|---|---|
| 高温(入口) | ~31% | クリンカーを急冷し、二次空気、三次空気を生成します。 |
| 中~高温 | ~50% | メイン熱回収ゾーン |
| 低温(出口) | ~19% | 排出前の最終冷却 |
加熱された空気はベッドを通過した後、次のような機能的な流れに分かれます。 15%は約1,050℃の二次空気として窯に戻ります。 、おおよそ 22% は三次空気として焼成炉に送られます 残りは余剰空気となり、排気または廃熱回収ボイラーに供給する前に、ESP (電気集塵機) またはバグフィルターを通して濾過されます。
すべての火格子冷却器が同じように機能するわけではなく、発電量が効率の最大の予測因子です。セメント設備サプライヤーは通常、火格子冷却技術を異なる世代に分類し、それぞれが以前の技術の気流分布の弱点を解決しています。
| 世代 | デザインの特徴 | 一般的なクーラーの損失 |
|---|---|---|
| 初代 | 従来の火格子、制御されていない空気分配 | 160-130 kcal/kg |
| 2nd Generation | エアビーム / コントロールドフローグレート (CFG) | 125-100 kcal/kg |
| 3rd Generation | 固定式グレーチング・SFクロスバー | 80-85 kcal/kg |
| 4th Generation | 熱風再循環機能付きクロスバー | ~74% 回復、>70% 回復 |
世代間の移行は表面的なものではありません。通常、従来のクーラーを最新のエアビーム技術に変換するだけで、次のような効果が得られます。 クリンカーの熱節約量は 30 ~ 85 kcal/kg 粉塵の循環が減少し、冷却空気の消費量が減少します。熱風再循環機能を備えた第 4 世代のクロスバー クーラーは、回生効率を過去のものに押し上げます。 70% これは、1990 年代の従来の格子を使用しているプラントには、ほとんどの場合、改修の可能性が残されている理由です。
回収効率 (二次および三次空気としてキルン システムに戻されるクリンカー顕熱の割合) は、火格子クーラーの経済的パフォーマンスにとって最も重要な単一の KPI です。測定の境界は研究ごとに異なるため、公表された範囲は広いですが、以下のパターンは独立した情報源全体で一貫して当てはまります。
日量 5,000 t のセメント工場の現地調査では、熱収支が大まかに次のように分かれていることがわかりました。 二次空気と三次空気は総熱量の 50% を運び去ります。 、排出される排気は約 40%、排出されるクリンカ顕熱は約 9%、放射/表面損失は 1% 未満を占めます。この 40% の割合が排気中に存在していることが、まさに廃熱回収 (WHR) システムが標準的な投資となっている理由です。ある文書化された事例では、400 t/h のラインが冷却された排気だけから約 30.8 MW の回収可能な電力を利用できることが示されています。
経済的な解釈は直接的であり、理解する価値があります。 得られる回生効率の各パーセントポイントは、クリンカー 1 kg あたり約 4 ~ 6 kcal の燃料節約に相当します。 。一般的な生産規模では、その 1 パーセント ポイントは通常、年間燃料費で数十万ドルに相当します。プラントがメンテナンスのギャップを解消した文書化された事例の 1 つが記録されています。 4% ポイントの効率が年間 680,000 ドル以上に相当 in fuel value.
冷却空気量は、燃料節約とファンの電気代の両方を左右する 2 番目のレバーであり、この 2 つは同じ方向に進みます。単にファンを絞るのではなく、配分を改善することでクリンカ 1 キログラムあたりの空気量を減らすことで、両方の数値を同時に改善します。
| パラメータ | Older Cooler | Modern Cooler |
|---|---|---|
| 特定の冷却空気 | 2.5 ~ 3.1 kg 空気/kg クリンカー | 1.5-2.0 標準 m3/kg クリンカー |
| ファンの消費電力 | 6-7 kWh/t クリンカー | ~4 kWh/t クリンカー |
| クリンカ吐出温度 | 目標を上回りました | 周囲温度65℃(保証値) |
クリンカーのみで総空気消費量を 2.0 m3/kg から 1.7 m3/kg に削減すると、約 1トンあたり2kWh 生産プロセス全体で、1 kWh/t のファン電力はクリンカー燃料 1 kg あたり 7 kcal の等価コストにほぼ相当します。つまり、ファン電力とキルン燃料は同じ効率方程式の表裏であり、別々の項目ではありません。これは、単にファンの速度を上げてクリンカーの温度を強制的に下げることが誤った経済である理由でもあります。ベッドが必要とする量を超えて過剰な空気を送り込むと、キルン内への二次または三次空気の温度を意味のある上昇させることなく、排気ガスの温度と集塵機の負荷が上昇します。
格子冷却器の性能が一度に故障することはほとんどありません。経験豊富なオペレータが特に注意を払って繰り返し発生する機械的およびプロセス上の問題によって、徐々に性能が低下します。
「レッドリバー」とは、周囲の層よりもはるかに長く、目に見えて赤熱したクリンカーの狭い流れを指し、時にはクリンカークラッシャーに到達するまで十分長く存続することもあります。これは、細かいクリンカー粒子は粗い粒子よりも空気の流れに対する抵抗がはるかに小さいために起こります。文書化されたある例では、粒子サイズの 2 mm と 5 mm の違いは、わずか約 2 mm しか意味しません。 冷却空気の 17% がファインサイドを通過 、粗い側が残りを受け取る間、急冷空気を枯渇させます。ほこりっぽい細かいクリンカーを生産する窯では、その抵抗を平準化するように特別に設計された流量制御の火格子プレートがなければ、レッドリバーの発生はほぼ避けられません。
摩耗はクーラーの長さに沿って均一ではありません。 1,000℃を超える温度と最も摩耗性の高いクリンカー接触にさらされるホットエンドゾーンは摩耗します。 3~4倍高速 これは、クーラー全体にわたる 1 つのブランケット検査間隔が同時にコールド エンドを過剰に維持し、ホット エンドを不十分に維持することを意味します。放っておくと不均一な摩耗により隙間が生じ、冷却空気が不均一にベッドをバイパスし、熱回収率が低下します。 3~5パーセントポイント アラームが鳴ることなく、典型的なプレートの摩耗は長期間にわたって進行します。 4,000~8,000稼働時間 状態監視により完全に予測可能なウィンドウ。
コンパートメントの接合部やケーシングの貫通部のシールが劣化すると、制御不能な偽空気が発生します。これは一般的に発生します。 800 ~ 2,400 Nm3/hr — これにより、キルンシステム内の酸素バランスが崩れ、比熱消費量がおよそ増加します。 6-14 kcal/kg クリンカー 。穴が開いたり亀裂が入ったりした火格子プレートは、関連するより深刻な故障モードを引き起こします。つまり、熱いクリンカーが火格子の下の空気ダクトに落下し、ダクトを損傷し、下部構造に真の火災の危険が生じます。落下のたびに、通常の計画されたプレート交換をはるかに超えて停止期間が延長されます。
ベッドの深さは、火格子幅全体にわたって一貫した冷却を実現するための最も重要な変数であり、目標範囲は一般的に次のとおりです。 400~600mm 。不均一な分配は、多くの場合、メンテナンスが不十分な入口スプレッダーやブレーカーバーから発生しますが、一方の側に高温のチャネル、もう一方の側に過冷却されたデッドゾーンを生成し、クリンカーの品質と冷却の均一性の両方を同時に低下させます。
平均的なクーラーとクラス最高のクーラーとの間の効率の差のほとんどは、単一の大規模プロジェクトではなく、少数の具体的で反復可能なアクションによって生じます。
ゾーン固有の状態ベースの追跡を行わずにメンテナンス プログラムを実行しているほとんどのプラントは撤退しつつあります 3~10パーセントポイントの回復可能な効率 複数の独立した評価によると、この計画は検討の対象となっています。つまり、多くのセメント事業が現在利用できる最も収益性の高いプロジェクトは、新しい冷却器ではなく、規律ある追跡と、すでに設置されている冷却器の適時な交換であることを意味します。