A 熱風炉 製鉄高炉には、室温の (「冷風」) 空気が供給されるのではなく、羽口と呼ばれるノズルから炉内に吹き込まれる前に、通常 900 ~ 1,300 °C に予熱された空気が供給されます。 予熱自体は、熱風ストーブ (カウパー ストーブとも呼ばれる) と呼ばれる別の装置で行われ、その結果生じる加熱された空気が「熱風」と呼ばれます。 1830 年代以前に使用されていた冷間高炉と比較して、予熱された空気により燃料消費量が大幅に削減され、出力が向上するため、現在稼働しているほぼすべての高炉でこのシステムが使用されています。
この違いが重要なのは、熱風が単なる小さな改良ではなく、そもそも大規模なコークス燃料製鉄を経済的に実行可能にした数少ない技術革新の 1 つであるためです。 900 ~ 1,250°C に予熱された空気が供給される高炉では、約 1,650°C の製錬温度が生成され、生産される鉄 1 トンあたりのコークスの消費量が大幅に削減されます。熱風システムがどのように機能するのか、そしてなぜ熱風温度がそれほど重要なのかを理解することが、現代の高炉の効率を理解する鍵となります。
熱風炉システムは、連携して動作する 2 つの接続された機器を中心に構築されています。つまり、製錬反応が起こる高炉自体と、炉に到達する前に空気が加熱される熱風ストーブです。
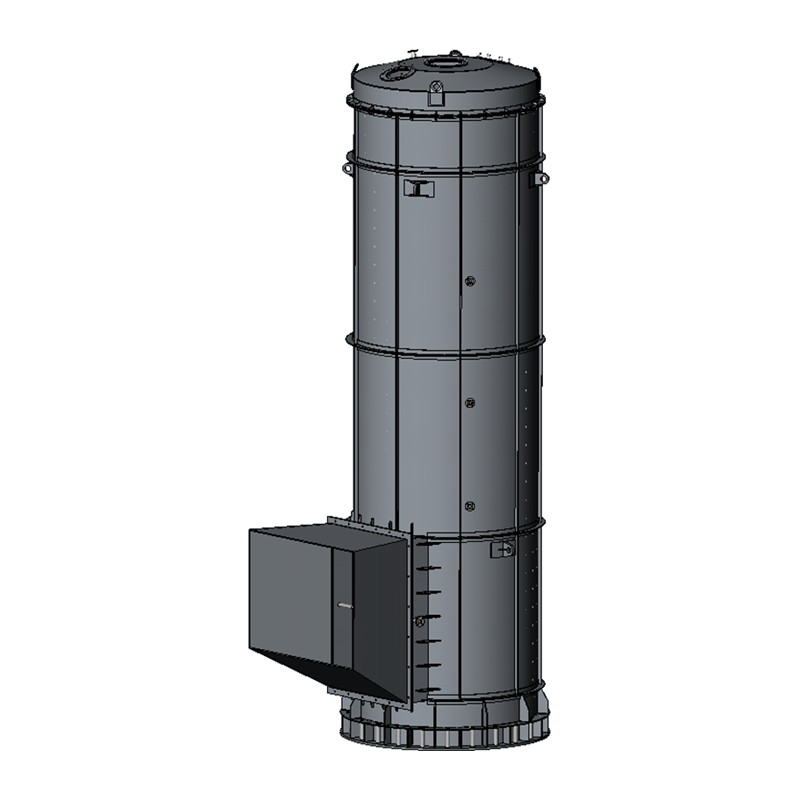
ストーブは基本的に耐火レンガで裏打ちされた垂直な円筒形の鋼製シェルで、内部は 2 つの部屋に分かれています。高炉やその他の燃料源からのガスが燃焼する燃焼室と、燃焼したガスによって加熱される市松模様の耐火レンガで満たされた蓄熱室です。これらの耐火性「チェッカーレンガ」は蓄熱媒体であり、燃焼中に熱を吸収し、後で新鮮な空気が通過するときに熱を放出します。
熱風ストーブは 1 つのモードで連続的に動作するのではなく、2 つのフェーズの間で交互に動作します。オンガス (燃焼) 期間中、燃料ガスが燃焼してチェッカー ブリック蓄熱装置が加熱されます。オンブラスト期間中、空気はその蓄熱器を通過することによって加熱されます。ブラスト放出期間中、新鮮な空気がファンによって高圧で加熱されたレンガ全体に送られ、1,200°C まで加熱された後、この空気 (現在熱風と呼ばれています) が鉄鉱石製錬用の高炉の底部に供給されます。
1 つのストーブでガスの加熱と空気の加熱を同時に行うことはできないため、ほとんどの高炉では 3 つのストーブが使用されます。2 つのストーブが加熱されている間、空気の噴流は高炉に入る途中で 3 番目のストーブの蓄熱室を通過します。この回転により、高炉は 24 時間継続的に熱風を途切れることなく供給することができます。
加熱された空気はストーブからバスル パイプを通って炉に伝わり、炉の底部の周囲に取り付けられた熱風ノズルまたは羽口に分配されます。炉の効率を良くするには熱風温度を一定に保つ必要があり、ストーブが冷えるにつれて温度は自然に低下するため、混合チャンバー内で熱風は制御された割合の冷風と混合され、個々のストーブに蓄えられた熱が使い果たされているときでも、供給温度を一定に保ちます。
熱風は現代の発明ではありません。その起源は 19 世紀初頭にあり、製鉄産業の歴史における極めて重要な進歩の 1 つです。 1820 年代までは、実際には、冷たい空気は熱風よりも高品質の鉄を生成すると考えられていました。これは主に、冬の冷たい空気中の水分の減少が有益であると考えられていたためです。
熱風は、1828 年にスコットランドのウィルソンタウン製鉄所でジェームス ボーモント ニールソンによって製鉄炉用に発明され、特許を取得しました。ニールソン氏は、爆風温度をわずか 300°F (149°C) まで上げることで、燃料消費量を生産鉄 1 トン当たり石炭 8.06 トンから 5.16 トンに削減でき、さらに高温での削減が達成できることを発見しました。結果は劇的で、大規模な検証がすぐに可能でした。 1829年から1833年までのクライド製鉄所の文書化された数字によると、冷風コークス製錬では鉄1トン当たり8.2トンの石炭が使用され、1炉当たり週当たり37.5トンの銑鉄が生産されたが、コークスを伴う熱風では石炭の使用量が5.3トンに削減され、生産量が週当たり54.9トンに増加した。
ニールソンのオリジナルの機器には実際の限界がありました。レンガオーブン内で支えられた鋳鉄パイプは異なる膨張特性を持っていたため、いくつかのパイプに亀裂が生じ、配送装置には高温に耐えられない頑丈な羽口と柔軟な革製ジョイントが使用されていました。英国人のエドワード アルフレッド クーパーが最初に成功した熱風ストーブを発明したのは 1860 年になってからでした。このストーブは、洗練された形で今日でも業界の標準となっている蓄熱式のチェッカー レンガのデザインです。その後の急速な普及は驚くべきものでした。熱風は、ニールソンの最初の発見からわずか 7 年後の 1835 年までに英国全土で一般的に使用されるようになりました。
| 炉の種類 | 鉄1トンあたりに使用される石炭 | 週あたりの銑鉄生産量 |
|---|---|---|
| コーラ入りコールドブラスト | 8.2トン | 37.5トン |
| コーラ入り熱風 | 5.3トン | 54.9トン |
| 石炭による熱風 | 3.0トン | 62.2トン |
熱風が機能する主な理由は単純な熱力学です。炉に入る冷気は、何らかの有用な作用を発揮する前に、炉内で燃料を燃やして加熱する必要があり、入ってくる空気の温度を上昇させるだけでコークスが無駄になります。炉に入る前に送風を予熱することにより、顕熱の形で入熱が増加し、コークス率が直接低下します。
最新の研究では、この関係が非常に予測可能な割合で成立することが確認されています。 熱風出口空気温度が100℃上昇するごとに、高炉のコークス比率を4~7%低減でき、出力を3~5%増加させることができ、石炭注入能力もそれに応じて増加します。 別の業界の推定では、絶対値として、バッスルパイプでの熱風温度が 10℃上昇するごとに、高炉コークス量が溶銑 1 トンあたり約 4 ~ 6 kg 減少します。
炉技術の進歩に伴い、熱風がオプションではなく必須となったのもこのためです。微粉炭を羽口から噴射する場合、現在、約 1,200°C の送風予熱が必須であると考えられています。これは、熱風送風により、より迅速な加熱、石炭の熱分解、および結果として生じるガス状生成物の燃焼が保証されるためです。
すべての熱風ストーブが同じように作られているわけではありません。熱風ストーブは、燃焼室と再生器のレイアウトと構造の違いにより、一般に内燃式、外燃式、上部燃焼式の 3 つの基本構造形式に分類されます。どちらを選択するかは主に、利用可能な床面積がどれくらいであるか、そして運用が目標とする熱風のピーク温度はどのくらいかということによって決まります。
内燃設計では、ストーブは、単一のシェルを燃焼室とチェッカーレンガを含むチェッカー室に分割する内部の垂直隔壁を備えた円筒形の耐火壁で構成されています。これはよりコンパクトな従来のレイアウトですが、構造上の制限があります。隔壁を備えた内部燃焼室の設計には、燃焼室の隅に既知の弱点があります。
外燃式ストーブは、独立したチェッカー室と燃焼室で構成され、内壁を共有するのではなくクロスオーバーで接続されています。 2 つのチャンバーを個別のシェルに分離することで、内部設計のコーナー応力の弱点が解消され、一般的により高いピーク温度がサポートされます。
新しいカテゴリーのストーブには、従来の意味での燃焼室がまったくありません。これらは、ドーム燃焼ストーブ、シャフトレスストーブ、またはカルギンストーブとして知られています。全体として、熱風ストーブ技術、特に耐火物の設計と品質は近年大幅な改良を経て、よく作られたストーブであれば 30 年以上の耐用年数を保証する成熟レベルに達しています。
ストーブの異なるゾーンでは温度が大きく異なるため、単一の耐火レンガを全体に使用することはできません。材料の選択は、チェッカー チャンバーの各セクションが実際にどれだけ熱くなるかに応じて階層化されます。
この多層アプローチ、つまり各ゾーンが経験する実際の熱に耐火物のグレードを一致させることで、単一のストーブで上から下まで数百度にわたる温度勾配を安全に処理できるようになります。
熱風ストーブは膨大な量のコークスを節約しますが、それ自体がかなりのエネルギー消費者であり、高炉全体の効率を評価する際に見落とされがちな事実です。ストーブに必要な高炉ガスの量は、高炉ガス総生産量の約 40% を占め、ストーブのエネルギー消費量はプラントの総エネルギー消費量の 25% に達する場合があります。
トン当たりベースでも、この数字は次のことを同様に物語っています。 世界中の 6 つの効率的な熱風ストーブ システムのデータに基づくと、平均総一次エネルギー必要量は、高炉自体の場合は 1 トンあたり 11.6 GJ であるのに対し、熱風ストーブでは溶銑 1 トンあたり 1.8 GJ です。 これは、ストーブ システムが、絶対エネルギーの点では炉よりも小さいにもかかわらず、プラントの総エネルギー使用量のうち意味のある制御可能な割合を占めており、効率の向上がコークスの節約に直接つながることを意味します。
これは、稼働中のプラントでの実際の改善により、理論ではなく実際の数値で実証されています。米国の総合鉄鋼生産会社におけるストーブとバッテリーの最適化による文書化された成果には、溶銑 1 トンあたりストーブの燃料量の 8 ~ 15 kg の削減と、熱風温度の 15 ℃ ~ 30 ℃の上昇が含まれており、これは溶銑 1 トンあたりおよそ 6 ~ 12 kg のコークス量の削減につながります。
熱風炉システムを操作または評価している人にとって、ストーブのパフォーマンスがどの程度優れているか、また効率がどこで得られるか失われるかは、いくつかのパラメータによって常に決まります。