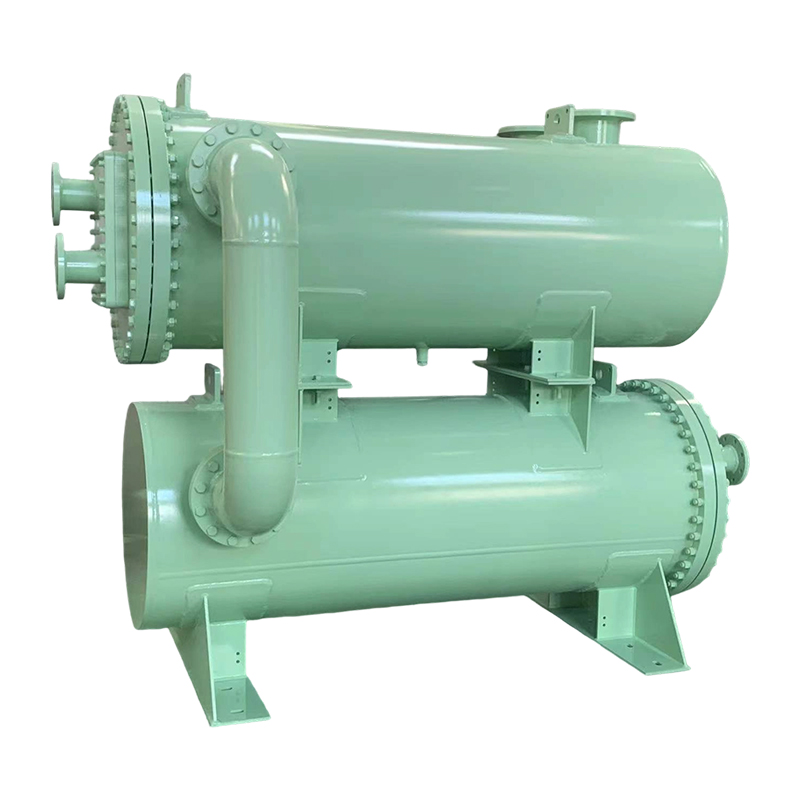
A 加熱炉バーナー 工業用または商業用の炉の中核となる燃焼コンポーネントです。燃料と空気を制御された炎に変換し、金属、ガラス、セラミック、またはプロセスガスを正確な目標温度まで加熱するために必要な熱エネルギーを生成します。 エネルギー効率、温度均一性、スループット、排出ガス規制順守、運転コストなど、炉のパフォーマンスのその他すべての側面は、バーナーの選択、構成、メンテナンスによって直接決まります。
産業用加熱システムでは、バーナーの性能は限界ではありません。炉のバーナーの選択が適切でなかったり、メンテナンスが不十分だと、無駄が生じる可能性があります。 燃料投入量の 15 ~ 30% 未回収熱としてNOx排出量を規制値以上に押し上げ、温度の不均一性を引き起こして製品を廃棄します。逆に、適切に指定された高効率バーナーを使用すると、燃料消費量を削減できます。 20~40% 古い大気圏用設計と比較して、高稼働率の運用では 12 ~ 24 か月以内に資本コストを回収します。
バーナーのタイプによって、火炎の形状、熱発生率、放出プロファイル、炉用途との互換性が決まります。工業用加熱炉で使用される主なカテゴリは次のとおりです。
回収バーナーには、排気ガスを使用して入ってくる燃焼用空気を予熱する熱交換器 (回収熱交換器) が組み込まれています。空気を予熱する 400~600℃ ~によって燃料消費量を削減できます 25~35% 同じ出力の冷風バーナーと比較した場合。これらは、鍛造炉や熱処理炉など、800 °C 以上で動作する連続炉にとって最も一般的な高効率の選択肢です。
リジェネレーティブバーナーはペアで動作し、セラミック蓄熱媒体(リジェネレーター)を通じて点火と排気を交互に行います。空気予熱温度は以下に達する可能性があります 800~1,000℃ 燃料使用量を最大で削減 50~60% ガラス溶解炉やアルミニウム反射炉などの超高温用途 (1,100 °C 以上)。その代償として、資本コストが高くなり、制御がより複雑になります。
ラジアントチューブバーナーでは、燃焼は密閉されたセラミックまたは金属チューブ内で発生し、熱は完全に輻射によって炉負荷に伝達されます。これにより、燃焼雰囲気が炉の雰囲気から隔離されます。これは、光輝焼鈍、浸炭、および火炎が直接接触するとワークピースが酸化または汚染されるその他の雰囲気に敏感な熱処理プロセスに不可欠です。
フラットフレームバーナーは、炉壁または炉床を囲む広い円盤状の炎全体に燃焼を広げます。この設計は、高い熱流束を維持しながら、サーマル NOx 生成の主な要因であるピーク火炎温度を低減します。最新のフラットフレームバーナーは、以下の NOx 排出量を達成できます。 30mg/Nm3 最大限の能力で、ヨーロッパと北米でますます厳しくなる大気質規制に適合します。
酸素燃料バーナーは、燃焼用空気を純粋な酸素または濃縮された酸素で置き換え、使用可能な熱を運ぶ窒素バラストを排除します。炎の温度は以下を超える可能性があります 2,800℃ 、非常に高い熱伝達率を可能にし、排ガス量を最大 75% 削減します。これらは、最大の熱強度が必要とされるガラス溶解、スクラップアルミニウム溶解、および特定の鋼材の再加熱作業において標準です。
バーナーのタイプを炉の用途に適合させることが、選択の最も重要な決定事項です。以下の表は、主要なバーナー カテゴリごとに主要なパラメータをまとめたものです。
| バーナーの種類 | 空気予熱温度 | 冷気と比較した場合の燃料節約 | 代表的な用途 | 相対資本コスト |
|---|---|---|---|---|
| 冷気(大気) | アンビエント | ベースライン | 低温オーブン (<600 °C) | 低い |
| 回復期 | 400~600℃ | 25~35% | 鍛造、熱処理 | 中 |
| 再生可能 | 800~1,000℃ | 50~60% | ガラス溶解、アルミ | 高 |
| ラジアントチューブ | さまざま | 15~30% | 大気熱処理 | 中–High |
| フラットフレーム・低NOx | アンビエント–300 °C | 10~20% | 圧延機、セラミックス | 中 |
| 酸素燃料 | 該当なし (純粋な O₂) | 40~60% (燃料のみ) | ガラス・金属くず溶解 | 非常に高い |
炉バーナーの内部構造を理解することは、エンジニアが故障を診断し、交換品を指定し、アップグレード オプションを評価するのに役立ちます。
耐火性バーナー ブロック、またはクオールは、炎が炉室内に排出される円錐形または円筒形のセラミック インサートです。炎の根元を安定させ、金属バーナー本体を放射熱から保護し、初期の炎の形状を形成します。材料の選択 — 高アルミナ、炭化ケイ素、または溶融シリカ — は動作温度に合わせて選択されます。 1,200 °C を超える炉のブロックには通常、 ≥90% Al₂O₃ 含有量 .
燃料ノズルは、燃料噴射速度、分配パターン、および霧化 (液体燃料の場合) を制御します。ノズルの形状によって、空気との混合が予混合 (火炎の前で燃料と空気が混合される)、部分的に予混合、または拡散のみ (混合は火炎前面で起こる) のいずれであるかが決まります。プレミックス設計で達成できること NOx と CO 排出量の削減 ただし、フラッシュバックを防ぐためには、より慎重な圧力管理が必要です。
エアレジスターは、バーナーに入る燃焼用空気の流量と回転パターンを制御します。スワーラーは空気流に角運動量を与え、燃焼を安定させ、燃料と空気の混合を改善し、バーナーの安定した動作範囲を広げる火炎根元に再循環ゾーンを作成します。渦巻き数 — 無次元パラメータ — 通常、範囲は次のとおりです。 0.4~1.5 工業用加熱バーナー。値を大きくすると、炎が短くなり、幅が広くなります。
確実な点火と継続的な炎の監視は安全上非常に重要です。ほとんどの工業用バーナーは、点火に高電圧スパーク点火装置 (10,000 ~ 15,000 V) を使用し、火炎検出に UV スキャナーまたはイオン化ロッドを使用します。火炎安全装置コントローラは炎の消失を検出し、燃料安全遮断弁を閉じなければなりません。 4秒 EN 746-2 および同等の規格に準拠しており、安全性が認定された設置においては交渉の余地のない要件です。
燃焼空気ファン (強制通風) は、バーナーの全点火範囲にわたって正しい圧力と流量で空気を供給します。機械式 (クロス接続バルブ) または電子式 (PLC 制御を備えた質量流量計) の比率コントローラーは、燃空比を狭い範囲内に維持します。過剰な空気 5~15% 化学量論を超えるのは天然ガスバーナーの場合に一般的です。過剰な空気が多いと窒素が加熱されて燃料が浪費され、空気が不足すると不完全燃焼、二酸化炭素の生成、煤が発生します。
加熱炉バーナーは特定の燃料用に設計されています。バーナーを再設計せずに燃料を切り替えることは、よくある間違いであり、コストが高くなります。
バーナーの選択には、構造化されたエンジニアリング プロセスが必要です。ステップをスキップすると、バーナーが大きすぎてサイクルが短くなったり、バーナーが小さすぎてスループットが制限されたり、設計が不一致になって排出ガス違反が発生したりする可能性があります。
効果的な燃焼制御が行われていないバーナーは、温度の均一性を維持したり、燃料消費量を最適化したり、プロセスの異常に安全に対応したりすることができません。最新の炉バーナー システムでは、次の 3 つの制御アプローチのいずれかを使用します。
最もシンプルで安価な方法。バーナーは最大容量で点火し、設定値に達すると停止するというサイクルを繰り返します。温度オーバーシュートが発生する、熱応答が遅いバッチ炉にのみ適しています。 ±10~20℃ 許容されます。サイクル数が多いと、バーナーのコンポーネントや安全バルブの摩耗が促進されます。
バーナーは強火 (通常 100% の容量) または弱火 (25 ~ 40% の容量) で動作し、炉の温度に基づいて 2 つの間で切り替わります。これは、オン/オフ制御と比較してサイクル頻度と熱衝撃を軽減し、中型工業炉では最も一般的なアプローチです。
変調制御は最も効率の高いオプションです 、PID 温度コントローラーに応じてバーナーの点火速度を最小から最大まで連続的に調整します。電子比率制御 (ガスと空気の流れの両方を比例的に調整) と組み合わせることで、調節システムが温度を一定範囲内に維持します。 ±2~5℃ 設定値を調整し、全射撃範囲にわたって過剰な空気を最小限に抑え、すべての負荷レベルで燃料効率を最適化します。
加熱炉バーナーからの窒素酸化物(NOx)排出量は世界的に規制されており、強化されています。現在、1,000 °C を超える低排出炉加熱では 2 つの技術が主流となっています。
空気または燃料は複数の段階で導入され、燃料が豊富なゾーンと燃料が少ないゾーンを意図的に作成し、火炎のピーク温度を回避します。局所的な火炎温度をサーマル NOx しきい値以下に維持することにより、 1,500℃ 段階燃焼バーナーは、同じ熱出力を維持しながら、従来の設計と比較して NOx を 40 ~ 60% 削減できます。
無炎酸化モードでは、燃料と空気が燃料の自動発火温度 (天然ガスの場合約 600 °C) をすでに超えている炉室内に高速で噴射されます。高運動量のジェットは、燃焼が始まる前に大量の高温の炉ガスを取り込み、反応物質を希釈し、より大きな体積に熱放出を分散させます。これにより目に見える炎がなくなり、ピーク燃焼温度が以下に抑えられます。 1,300℃ — NOx を最低レベルまで劇的に削減 5 ~ 15 mg/Nm3 。追加の利点は、炉負荷全体にわたる優れた温度均一性 (多くの場合 ±5 °C 以内) です。
加熱炉バーナーの故障の大部分は、計画的なメンテナンスによって防ぐことができます。 連続炉の操業において計画外のバーナー停止が発生すると、業界によっては 1 時間あたり 10,000 ~ 100,000 ドルの生産損失が発生する可能性があります。構造化されたメンテナンス プログラムには、次の間隔を含める必要があります。
| 間隔 | メンテナンスタスク | 目的 |
|---|---|---|
| 毎日 | 分析装置による排ガス O₂ / CO のチェック | 燃焼率を確認します。ドリフトを早めにキャッチする |
| 毎週 | 火炎スキャナーの信号強度を検査する | 信頼性の高い火炎検出を保証します。迷惑な旅行を防ぐ |
| 毎月 | 点火電極をきれいにしてください。火花ギャップをチェックする | 着火不良を防ぎます。 3 ~ 4 mm の隙間を維持する |
| 四半期ごと | バーナーノズルにスケールや詰まりがないか点検します | 正しい燃料分布と炎の形状を復元します。 |
| 毎年 | フルバーナーの分解;シールと耐火ブロックを交換する | 予期せぬ失敗を防ぎます。新品同様のパフォーマンスを復元 |
| 毎年 | 安全遮断バルブのテストと認証 | 規制遵守;ガス漏れや爆発の危険を防ぐ |
燃焼分析 (排ガス O₂、CO、CO₂、および温度の測定) は、利用可能な唯一の最も費用対効果の高い診断ツールです。排ガス O₂ 測定値 目標設定値を 3 ~ 5% 以上上回る 天然ガスバーナーの異常は通常、空気の侵入、比率コントローラーのドリフト、燃料ノズルの詰まりを示しており、いずれも早期に発見できれば数分で修正できますが、数週間放置した場合はバーナー全体の交換が必要になる場合があります。
各障害モードの特徴を知ることで、根本原因をより迅速に特定でき、平均修復時間を短縮できます。
鉄鋼、アルミニウム、ガラス、セラミックス製造における脱炭素化の目標により、次世代加熱炉バーナーの急速な開発が推進されています。最も多くの投資を受けているのは次の 3 つの方向です。
現在、多くのバーナー メーカーが、天然ガスと水素の混合物を最大で燃焼できる「水素対応」設計を提供しています。 H₂ 体積比 30% ハードウェアの変更なしで。 30% を超えると、フレームアレスタ、ノズル直径の縮小、空気側圧力損失の増加などの逆火防止対策が必要になります。 20% H₂ でブレンドすると、CO₂ 排出量が約削減されます。 供給される熱の単位あたり 7% 、水素の炭素含有量が低く、火炎温度が高いことを反映しています。
いくつかのメーカーが、工業炉バーナーでの安定した 100% 水素燃焼をパイロット規模で実証しました。主要なエンジニアリング上の課題には、 2.4倍速い層流火炎速度 (メタンと比較して)水素の含有量を減らし、鉄鋼の再加熱用途の表面品質に影響を与える可能性がある炉雰囲気内の水蒸気レベルの上昇を制御します。 2025 ~ 2030 年に向けて商業展開が加速しています。
バルク加熱用のガスバーナーと最終温度を正確に保持するための電気抵抗素子を組み合わせたハイブリッド炉が、実用的な短期的な脱炭素化手段として浮上しつつあります。バーナーは高入熱段階を効率的に処理し、電気システムは敏感な保持段階中の燃焼排出物を排除します。このアプローチにより、燃焼に関連した CO₂ 排出量の総量を次のように削減できます。 30~50% 水素への完全な切り替えや完全な電化によるサプライチェーンのリスクがありません。