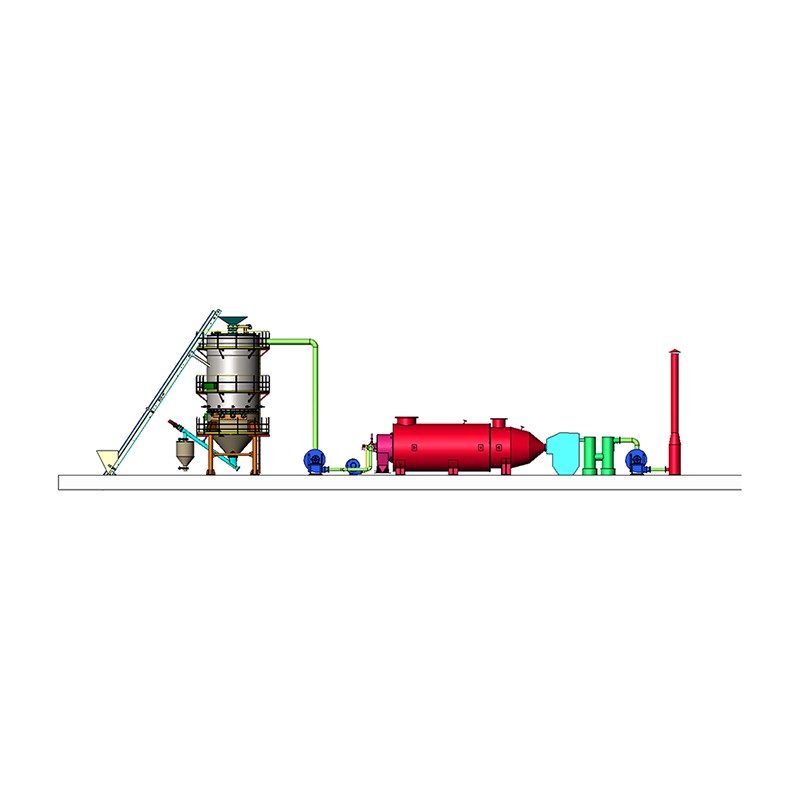
A バイオマスガス化装置 は、木材チップ、もみ殻、農業廃棄物などの固体有機材料を、低酸素環境での部分燃焼によって生産者ガス (または合成ガス) と呼ばれる可燃性ガス混合物に変換する反応器です。ガス化装置はバイオマスを完全に燃焼させるのではなく、酸素の供給をおおよそ次の量に制限します。 完全燃焼に必要な量の 20 ~ 40% これにより、物質は一酸化炭素、水素、メタン、その他のガスに分解され、エンジン、タービン、またはバーナーで燃焼する可能性があります。
これは、産業や地方の施設が、作物残渣や木材廃棄物など、廃棄されるはずだった廃棄物を利用可能な熱や電気に変えることができるため、実際上重要です。適切に設計されたダウンドラフトガス化装置を乾燥木材チップ上で稼働させると、 冷ガス効率70~85% これは、バイオマスの元のエネルギー量のほとんどが、変換中に熱として失われるのではなく、最終的に出力ガスとして利用できることを意味します。
ガス化装置内では、バイオマスは反応器を下降または通過する際に 4 つの異なる熱化学ゾーンを通って移動します。これらの段階を理解すると、原料の水分と粒子サイズが全体的なパフォーマンスに非常に重要である理由が説明されます。
100 ~ 200°C では、化学分解が始まる前に、バイオマスに閉じ込められた水分が蒸発します。原料の水分が 25% を超えると、ガス化装置は材料の乾燥だけに熱の不均衡な割合を費やすことになり、使用可能なガス出力が低下します。
乾燥したバイオマスは 200 ~ 600°C の間で酸素なしで熱分解し、揮発性ガスを放出して炭化物が残ります。この段階では、後にガス洗浄システムで管理する必要があるタール化合物のほとんどが生成されます。
ここに注入された空気が限られているため、炭化物と揮発性物質の一部が燃焼し、 1,000~1,200℃ 直下で起こる吸熱還元反応を促進します。
700 ~ 900°C で、二酸化炭素と水蒸気が残りの炭と反応して一酸化炭素と水素を形成します。この 2 つのガスは、生成ガスに燃料価値の大部分を与えます。
ガス化装置は主に、空気と燃料が相互に反応器内をどのように移動するかによって分類されます。各設計には、タール生産量、スケールの適合性、および原料の許容差において明確なトレードオフがあります。
| ガス化炉の種類 | タール出力 | ベストスケール |
|---|---|---|
| 上昇気流 | 高 (10-150 g/Nm3) | 直熱、大型工業用 |
| 下降気流 | 低 (0.1 ~ 3 g/Nm3) | 中小規模発電 |
| クロスドラフト | 中 (1-3 g/Nm3) | 小規模な木炭原料 |
| 流動層 | 中 (1-15 g/Nm3) | 大規模な工業用の可変原料 |
エンジンによる発電には、 下降気流ガス化装置は最も広く導入されている設計です タールの排出量が少ないため、ガス洗浄装置の負荷が軽減され、エンジン部品が汚れから保護されるからです。
すべてのバイオマスがガス化装置内で同等に機能するわけではありません。水分含有量、灰分含有量、発熱量を総合すると、特定の原料から生成される使用可能なガスの量が決まります。
| 原料 | 水分含有量 | 発熱量 |
|---|---|---|
| 木材チップ(乾燥品) | 10-20% | 15-18MJ/kg |
| もみ殻 | 8-12% | 13-15MJ/kg |
| サトウキビバガス | 15-25% | 14-16MJ/kg |
| ココナッツの殻 | 8-15% | 18-20MJ/kg |
実際的なルールとして、原料は以下の温度まで乾燥する必要があります。 含水率20% 湿った材料はガスの発熱量を低下させ、運転中に燃焼ゾーンを完全に消す可能性があるため、ほとんどのダウンドラフトガス化装置に入る前に。
バイオマスガス化装置から出るガスは、可燃成分と不活性成分の混合物です。その正確な比率は原料とガス化装置の設計によって異なりますが、典型的なダウンドラフト出力はかなり一貫した範囲内に収まります。
| コンポーネント | 一般的なシェア |
|---|---|
| 一酸化炭素(CO) | 17-22% |
| 水素(H2) | 15~20% |
| メタン (CH4) | 1-3% |
| 二酸化炭素(CO2) | 10~15% |
| 窒素(N2) | 45-50% |
この組成により、生成ガスの発熱量はおよそ 4.5-5.5 MJ/Nm3 、天然ガスよりもはるかに低いですが、正しい空燃比で供給された場合には火花点火エンジンを動作させるのに十分な量であり、通常、エンジンは定格天然ガス出力と比較して 20 ~ 30% 下げる必要があります。
バイオマスガス化装置からの生成ガスは、設備の規模と最終目標に応じて、いくつかの異なる方法で使用できます。
これらの中で、100kW~1MWの範囲の分散型発電が依然として最も一般的な商用導入であり、特に現場ですでに副産物としてバイオマス廃棄物を生成している精米所や製材所などの施設にとって顕著です。
ガス化装置システムまたはベンダーを比較する場合、いくつかの指標は、特定の設計が理想的な実験室設定の下だけでなく、実際の動作条件下でも確実に機能するかどうかを示します。
これは、冷却され、浄化された生成ガス中に最終的に含まれるバイオマス エネルギー含有量の割合を測定します。適切に設計されたダウンドラフトシステムが到達範囲 70-85% 一方、断熱性が不十分なユニットやサイズが大きすぎるユニットでは、60% を下回る可能性があります。
反応器断面積の平方メートル当たり、時間当たりに消費されるバイオマスの kg で表され、これは、通常 100 ~ 300 kg/h/m2 の範囲の特定の出力に対してガス化装置をどれだけコンパクトにできるかを決定します。
これは、ほとんどの固定床設計が安定したガス化を維持しながら、出力をピーク能力からどの程度まで削減できるかを示しています。 3:1 ~ 4:1 のターンダウン比 ガスの品質が悪化する前に。
ガス化装置のパフォーマンス低下のほとんどは、繰り返し発生するいくつかの運用上の問題に遡りますが、それぞれには十分に確立された緩和アプローチがあります。
適切なガス洗浄トレインを省略した施設は、エンジンのメンテナンス間隔が通常よりも短縮されていると報告しています。 4,000~6,000 の稼働時間を 1,000 時間未満に短縮 、洗浄システムはセットアップ全体の中で最も価値の高い投資の 1 つになります。
ガス化装置、ガス洗浄トレイン、エンジン発電機セットを含む完全なバイオマスガス化発電システムの資本コストは、通常、 kW あたり 800 ~ 1,500 ドル 小規模なシステムでは、固定設備のオーバーヘッドにより kW あたりのコストが高くなります。
廃棄バイオマスを現場で使用する場合、乾燥、チップ化、および輸送が継続的な費用の大部分を占める一方で、材料は実質的に無料になる可能性があるため、運営コストは原料自体ではなく原料の処理と準備によって支配されます。ディーゼル発電に代わる施設の場合、投資回収期間は 2~4年 一般的に、ディーゼルコストが 1 リットルあたり 0.80 ドルを超え、安定したバイオマス廃棄物の流れがすでに利用可能であることが報告されています。
適切なシステムの選択は、容量のみに基づいて選択するのではなく、ガス化装置の設計と規模を、利用可能な原料および意図された最終用途に適合させるかどうかによって決まります。
ガス化装置の性能は、他のほとんどの火力発電技術よりも燃料の品質にはるかに敏感であるため、最初から原料の特性に合わせて適切にサイズ設定され、適合されたシステムは、能力数だけで選択されたシステムよりも一貫して優れた性能を発揮します。